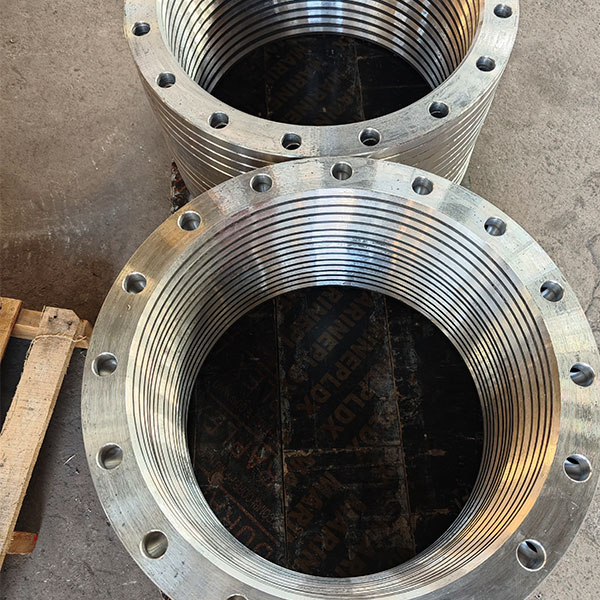
Китай втулка под фланец: инновации в производстве?
2026-02-03
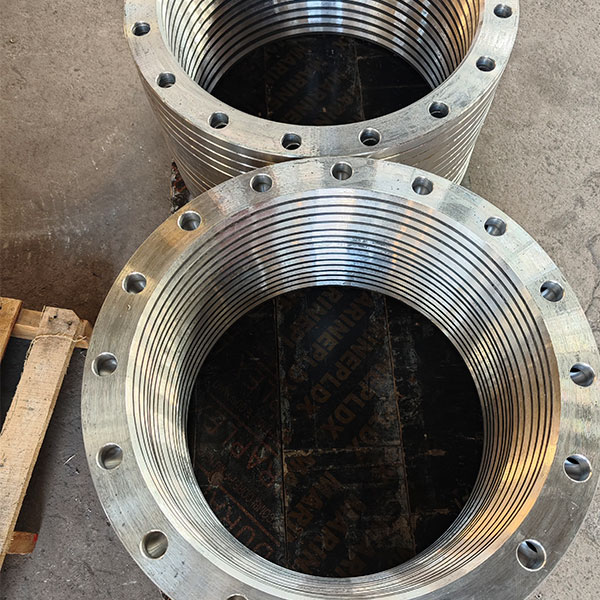
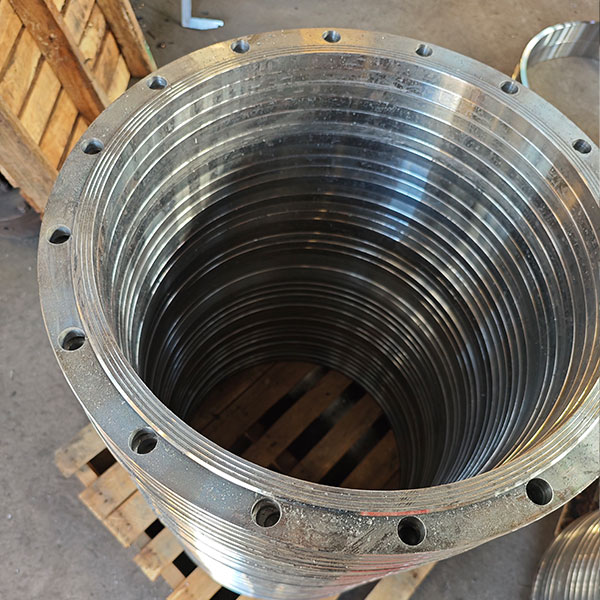
Когда слышишь Китай втулка под фланец, многие сразу думают о дешёвых копиях или массовом ширпотребе. Но за последние лет пять-семь картина изменилась кардинально. Я сам сталкивался с поставками таких деталей для насосного и компрессорного оборудования, и могу сказать: сейчас это уже не просто вопрос цены, а серьёзные технологические сдвиги. Правда, не везде и не всегда. Попробую разложить по полочкам, что на самом деле происходит в этом сегменте.
От железок к точности: эволюция подхода
Раньше основным аргументом китайских производителей была, конечно, стоимость. Привозили партию втулок под фланец — внешне вроде нормально, но по допускам, по материалу — лотерея. Помню, в 2015-2016 годах приходилось буквально каждую партию выборочно проверять на твёрдость и биение. Часто попадался пережжённый чугун или сырая сталь, которая потом давала усадку или трещину уже на объекте у клиента.
Сейчас же фокус сместился. Крупные игроки, особенно те, кто работает на экспорт в Россию, СНГ или Европу, вкладываются в контроль качества и станки. Речь не о гигантах вроде Sinomach, а о средних заводах, которые нашли свою нишу. Они поняли, что постоянные рекламации съедают всю выгоду от низкой цены. Поэтому теперь в спецификациях всё чаще видишь не просто сталь 45, а конкретные марки с нормируемым содержанием легирующих элементов, плюс обязательная термообработка — закалка ТВЧ, азотирование.
Вот, к примеру, на одном из проектов по модернизации водоканала мы заказывали фланцевые втулки для соединения участков труб большого диаметра. Российский аналог вёл себя непредсказуемо при перепадах температур, да и срок изготовления был огромный. Обратились к китайскому поставщику — не первому попавшемуся, а тому, кто уже имел опыт с нашими нормативами. Прислали образцы. Мы их погоняли на стенде, имитируя сезонные нагрузки. Результат удивил: по износостойкости и сопротивлению коррозии показатели были даже выше заявленных. Оказалось, они для наших условий специально скорректировали химический состав стали и добавили финишную антикоррозийную обработку фосфатированием. Это уже не шаблонная работа, а подстройка под задачу.
Где кроются реальные инновации? Не там, где их ищут
Говоря об инновациях, все ждут роботов и искусственный интеллект. В производстве втулок под фланец прорыв часто более приземлённый, но оттого не менее важный. Например, в литье. Внедрение вакуумно-плёночной формовки (V-процесс) для ответственных отливок из высокопрочного чугуна. Это позволяет получать заготовки с минимальной шероховатостью поверхности и почти без внутренних раковин. Дальше меньше мехобработки, меньше брака.
Или вот контроль. Раньше главным инструментом был штангенциркуль и микрометр. Сейчас на передовых заводах (я видел это в цеху у партнёров) после токарной обработки деталь идёт на координатно-измерительную машину (КИМ). Данные по всем критическим размерам — наружный диаметр, посадочное место под фланец, соосность — сразу заносятся в цифровой паспорт изделия. Это не для галочки. Это даёт возможность отследить, если станок начал плыть, и вовремя его перенастроить. Для нас, как для инженеров-механиков, такие данные — золото. Не надо гадать, почему узел при сборке клинит.
Но есть и обратная сторона. Такое оборудование стоит дорого. И не каждый завод, даже крупный, готов его ставить на все линии. Часто современные КИМ и пятиосевые обрабатывающие центры работают на линии для экспортных или премиальных заказов, а для внутреннего рынка или эконом-сегмента всё ещё крутят старые станки. Поэтому ключевой навык сейчас — не просто найти производителя в Китае, а понять, на каких мощностях и с каким уровнем контроля он будет делать именно твой заказ. Это приходит только с опытом и, увы, с парой неудачных контрактов.
Кейс из практики: когда спецификация важнее цены
Расскажу про конкретный случай. Нужно было срочно найти замену изношенной фланцевой втулке на шнековом прессе для производства комбикорма. Деталь работала в условиях ударных нагрузок и абразивного изноза. Отечественный производитель называл срок 8 недель, что для нас было катастрофой — простой линии.
Нашли через коллег контакты завода АО Цзинань Хайлун Машины (https://www.jn-hailong.com). Компания, которая, как я позже узнал, была основана 4 июня 2013 года и выросла из более мелкого предприятия. Важно было не просто сделать копию, а усилить деталь. Мы отправили им чертёж, фотографии износа и описание условий работы. Их инженеры (а общался я именно с технологом, а не менеджером по продажам) предложили изменить материал с обычной стали 40Х на 30ХГСА с последующей объёмной закалкой и низкотемпературным отпуском для вязкости сердцевины. А на рабочие поверхности — наплавку твердым сплавом методом PTA (плазменная наплавка).
Сроки они пообещали в три недели. Честно, не поверил. Но сделали. Пришла деталь — визуально ровная, чистая обработка. Поставили. Она отходила не просто свой срок, а на 40% дольше предыдущей. Да, она вышла дороже базовой китайской цены, но в разы дешевле и быстрее европейского аналога. Этот опыт показал, что некоторые китайские производители, особенно как АО Цзинань Хайлун Машины, расположенная в индустриальном районе, уже способны на полноценное инженерное соучастие, а не просто на выполнение чертежа. Они анализируют failure mode и предлагают своё решение.
Подводные камни и на что смотреть при выборе
Конечно, не всё так радужно. Инновации и качество — это один полюс. Другой — огромное количество мелких цехов, где всё ещё делают как получится. Основные риски:
1. Материал. Самое слабое место. Сертификат могут прислать красивый, а в печи варилась бог знает какая сталь. Проверять можно только выборочным химическим анализом в независимой лаборатории. Мы сейчас так и делаем для каждой новой партии от нового поставщика.
2. Термообработка. Её могут сэкономить или провести неправильно. Недоотпуск — деталь хрупкая, переотпуск — мягкая. Визуально не определить. Нужно либо требовать протоколы испытаний на твёрдость с указанием точек замера, либо проверять самому.
3. Логистика и документы. Бывает, что детали приходят без защитного покрытия, уже со следами поверхностной ржавчины. Или в упаковке, которая не защищает от ударов. Это мелочь, но она говорит об общей культуре производства.
Поэтому мой алгоритм теперь такой: сначала изучаю сайт, например, https://www.jn-hailong.com, смотрю на фото цехов, на перечень оборудования. Потом — видеоконференция с инженером, где прошу показать конкретный станок, на котором будут делать мою деталь. Затем — тестовый заказ на небольшую партию. И только после успешных испытаний — крупный контракт.
Вместо заключения: куда дует ветер?
Так есть ли инновации? Да, но они точечные и прагматичные. Это не революция, а эволюция, движимая спросом требовательного рынка. Китайские производители втулок и других фланцевых компонентов учатся не просто делать дешево, а делать надёжно и предсказуемо для сложных условий.
Будущее, на мой взгляд, за дальнейшей дигитализацией. Уже сейчас некоторые заводы предлагают доступ к данным контроля в режиме, близком к онлайн, для ключевых клиентов. Скоро, думаю, станет нормой получать не только деталь, но и её цифровой двойник с полной историей производства. Это снимет множество вопросов при приёмке и монтаже.
И главное — меняется сама бизнес-модель. Всё меньше продавцов железа и всё больше инжиниринговых компаний, которые, как АО Цзинань Хайлун Машины, готовы погрузиться в проблему заказчика. Они из производителей становятся партнёрами по решению технических задач. А это, пожалуй, самая значимая инновация из всех.