Китай фланец 5: инновации и экология?
2026-02-06
Когда слышишь ?Китай фланец 5?, первое, что приходит на ум — это просто размер или стандарт. Многие так и думают, мол, очередной типоразмер из Поднебесной. Но на деле, если копнуть поглубже, за этими словами сейчас скрывается целая философия подхода к производству, где инновации и экология уже не просто модные слова для брошюр, а реальные, иногда очень болезненные, процессы на цехах. И далеко не все производители, даже крупные, с этим справляются гладко.
Что на самом деле стоит за ?пятым фланцем??
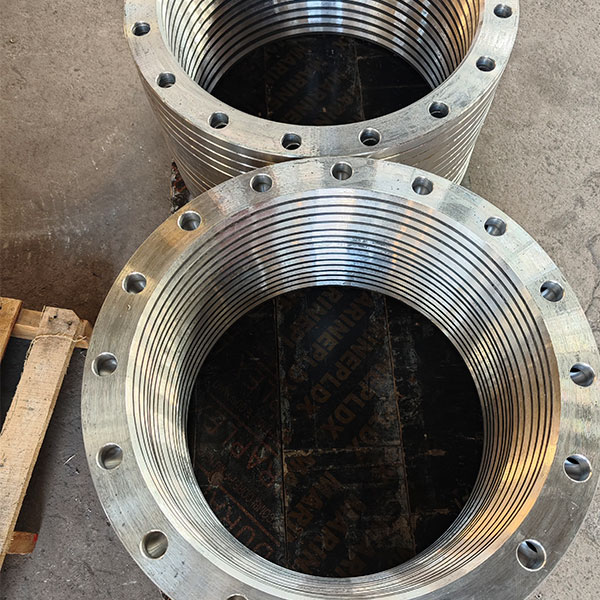
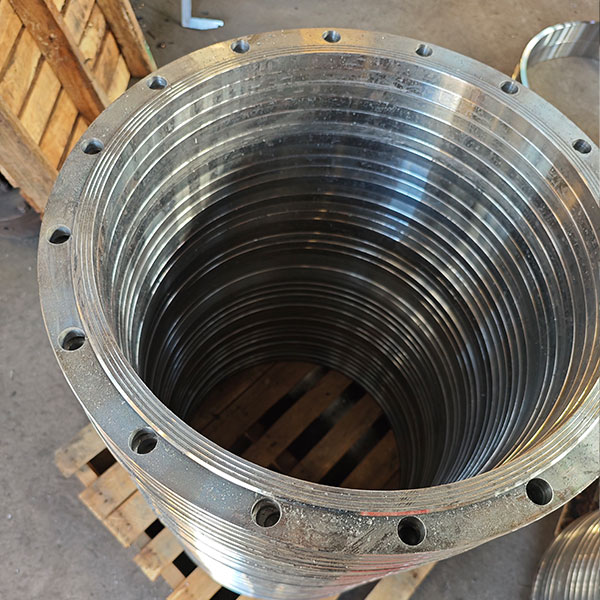
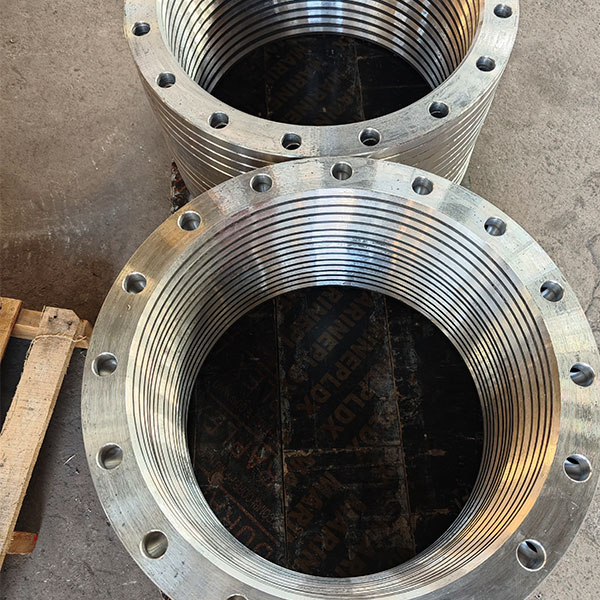
Вот работаешь ты с металлом, с тем же фланцем, и кажется, что всё уже придумано: чертёж, сталь, резка, сварка. Но когда китайские коллеги заговорили про ?Фланец 5?, стало ясно, что речь не только о геометрии. Это, скорее, условное обозначение для целого поколения изделий, где упор сделан на две вещи: точность, доходящую до педантичности, и попытку минимизировать экологический след на всех этапах. Не просто сделать деталь, а сделать её так, чтобы отходов было меньше, энергия тратилась экономнее, а покрытия были максимально безопасными. Звучит идеалистично? На практике выходит с переменным успехом.
Помню, как мы на одном из совместных проектов пытались внедрить новую порошковую окраску, которая, по заверениям поставщика, была на водной основе и супер-экологичной. На бумаге — отлично. На деле же адгезия к поверхности после пескоструйной обработки оказалась непредсказуемой, особенно при перепадах температур. Пришлось буквально на ходу менять технологию подготовки поверхности, что задержало отгрузку на месяц. Это типичная история: инновации упираются в старую, проверенную ?грязную? практику.
И здесь важно понимать разницу между декларацией и реальностью. Многие заводы в Китае сейчас действительно под давлением государства и глобальных трендов перестраиваются. Но скорость и глубина этой перестройки очень разная. Крупные игроки, которые работают на экспорт в ЕС или США, вынуждены соответствовать жёстким нормам. А мелкие цеха могут всё ещё работать по старинке. Поэтому когда ищешь партнёра, смотри не на красивый сайт, а на конкретные сертификаты процессов, например, по утилизации травильных растворов или использованию лазерной резки вместо плазменной для снижения выбросов.
Экология как статья затрат, а не пиар-ход
Вот это, пожалуй, самый болезненный момент. Внедрение ?зелёных? технологий в металлообработке — это всегда про деньги, причём немедленные. Новый фильтр для сварочного дыма, система замкнутого водоснабжения для охлаждения станков ЧПУ, переход на более дорогие, но менее токсичные ингибиторы коррозии — всё это ложится на себестоимость. И клиент не всегда готов это оплачивать, требуя ?конкурентную цену как год назад?. Возникает внутренний конфликт.
Наш опыт работы с АО Цзинань Хайлун Машины (их сайт — https://www.jn-hailong.com) в этом плане показателен. Это компания, которая была основана 4 июня 2013 года и выросла из более мелкого предприятия. В переговорах они сразу акцентировали внимание на том, что у них есть не просто цех, а именно производственный комплекс с замкнутым циклом по многим операциям. В их случае экология — это не пиар, а вынужденная мера для оптимизации долгосрочных издержек. Например, они подробно описывали, как утилизируют металлическую стружку от фрезеровки фланцев — не вывозят на свалку, а прессуют и отправляют обратно в переплавку на свой же же участок литья. Это экономит на сырье и снижает плату за негативное воздействие на окружающую среду. Но чтобы выйти на такой уровень, нужны были серьёзные первоначальные вложения.
Их расположение — деревня Нюэр, улица Сянгунчжуан — изначально не выглядело как место для высокотехнологичного производства. Но, как оказалось, это дало им пространство для организации логистики без лишних пробок и возможность строить очистные сооружения без оглядки на плотную городскую застройку. Такие детали часто упускают из виду, гонясь за громкими именами из промышленных кластеров.
Инновации: между цифрой и руками сварщика
Говоря об инновациях в контексте фланцев, все сразу представляют роботов-сварщиков и цифровые двойники. Это есть, но картина неполная. Самая большая инновация последних лет, которую я наблюдал, — это даже не оборудование, а подход к контролю качества. Раньше главным был итоговый замер готового изделия. Сейчас же данные снимаются на каждом этапе: температура плавки, скорость подачи проволоки при сварке, усилие затяжки болтов на этапе сборки узла. Это позволяет не просто отбраковать брак, а предсказать его возможность и скорректировать процесс в реальном времени.
Но и здесь есть подводные камни. Внедрение таких систем требует переобучения персонала. Токарь со стажем в 30 лет может идеально ?чувствовать? металл, но ему нужно объяснять, зачем ему планшет с графиками температурных полей. Были случаи, когда старые мастера саботировали новую систему, просто потому что не доверяли ?железкам? больше, чем своим глазам и рукам. Успех инноваций упирается в человеческий фактор и грамотный, постепенный переход, а не в приказ сверху.
Кроме того, инновации — это часто про материалы. Всё чаще вместо стандартной углеродистой стали для ответственных фланцев идут на легированные стали или даже сплавы с памятью формы для трубопроводов в сейсмоопасных районах. Обработка такого материала — это уже другой уровень настроек станков с ЧПУ, другой инструмент, другие режимы сварки. Ошибка в программе может привести не просто к браку, а к поломке дорогостоящей заготовки. Риски растут, и ответственность за принятие решений ложится на инженера прямо на месте, а не в центральном офисе.
Провалы и уроки: когда ?зелёное? решение подводит
Нельзя говорить об этом, не вспомнив неудачи. Один из самых ярких примеров — попытка использовать биоразлагаемые смазочно-охлаждающие жидкости (СОЖ) для обработки кромок фланцев на токарных станках. Теория прекрасна: жидкость на растительной основе, после использования легко утилизируется, не вредит почве. Мы закупили партию для пробного цикла. И всё шло хорошо, пока не наступила жара в цеху. Температура поднялась выше +35, и эта ?био-СОЖ? начала буквально протухать за пару дней, теряя свои свойства и создавая невыносимый запах. Пришлось срочно останавливать линию и возвращаться к старой, синтетической жидкости. Экология экологией, но технологический процесс не должен страдать.
Другой урок — с энергосбережением. Установили мы на ковочный пресс систему рекуперации энергии. Идея: энергия холостого хода пресса преобразуется в электричество и возвращается в сеть. В лабораторных условиях экономия была до 15%. В реальном цеху с его неравномерным графиком работы, постоянными остановками и запусками, реальная экономия едва достигла 3-4%. Окупаемость оборудования растянулась на десятилетия, а не на прогнозируемые 5 лет. Вывод: пилотные проекты нужно проводить не в идеальных условиях, а максимально приближенных к реальной, ?грязной? эксплуатации.
Такие кейсы заставляют скептически относиться к громким заявлениям. Теперь, когда поставщик начинает рассказывать про очередную ?революционную эко-технологию?, первым делом спрашиваешь: ?А где она уже работает в промышленном режиме больше года? Можно поговорить с технологом с того завода??. Живой отзыв из цеха стоит десятка красивых презентаций.
Будущее: куда всё это движется?
Если обобщить все эти наблюдения, тренд очевиден: разделение рынка. С одной стороны, будет массовый сегмент дешёвых фланцев, сделанных по минимальным экологическим стандартам. Их будут производить там, где контроль слабее, и они найдут своего покупателя в регионах с менее жёстким законодательством. С другой — формируется премиальный сегмент, где изделие — это не просто железка, а продукт с полным цифровым паспортом: из какой именно партии стали сделано, каким именно сварочным аппаратом, сколько энергии потрачено, каков углеродный след. Это будет требовать от производителей, вроде того же АО Цзинань Хайлун Машины, тотальной цифровизации не только производства, но и всей цепочки поставок.
И здесь встаёт вопрос о доверии к этим данным. Блокчейн для прослеживаемости сырья, датчики IoT, передающие данные напрямую в облако заказчика — это уже не фантастика, а то, что тестируется на передовых заводах. Но опять же, стоимость. Кто будет платить за эту прослеживаемость? Крупные международные корпорации, для которых репутационные риски от использования ?грязного? металла выше, чем дополнительные затраты. Для остальных это пока что далёкое будущее.
Так что, возвращаясь к исходному вопросу: ?? — это не про конкретный размер. Это про выбор пути. Путь сложный, с тупиками и откатами, но неизбежный. И главное, что я вынес из всей этой кухни — самые интересные решения рождаются не в кабинетах менеджеров, а на стыке противоречий: когда инженеру нужно выполнить жёсткий экологический норматив, уложиться в смету и при этом чтобы деталь не развалилась под давлением. Вот в этом тигле и выплавляется то самое новое качество, которое и скрывается за сухим словосочетанием ?Фланец 5?.